

 中文简体
 English
 русский
 عربى


Линии резки, построенные в основном для обработки стали, не всегда полностью переходят на работу с алюминием, и скорость лезвия обычно является тем местом, где этот пробел проявляется рано. Ленточнопильное оборудование для резки алюминия как правило, должен работать быстрее, чем установка, ориентированная на сталь, при этом управляя нагревом и образованием стружки другим способом, что меняет некоторые спецификации, которые покупатель в противном случае мог бы рассматривать как фиксированные для разных типов металлов.
Требования к скорости лезвия различаются в зависимости от линий резки стали
Более низкая твердость алюминия и более высокая теплопроводность позволяют ленточнопильному оборудованию для резки алюминия работать со значительно более высокими скоростями полотна, чем сопоставимая установка для резки стали, поскольку более мягкий материал не создает такого же сопротивления резанию. Запуск полотна на скорости, подходящей для алюминия, на станке, настроенном для работы со сталью, обычно приводит к ухудшению качества поверхности и сокращению срока службы полотна, поскольку зацепление зубьев и время эвакуации стружки были откалиброваны для другого отклика материала. Покупатели, переходящие между производством стали и алюминия на одном и том же оборудовании, могут посмотреть, предлагает ли машина достаточно широкий диапазон регулируемых скоростей, чтобы охватить оба применения, вместо того, чтобы предполагать, что одна фиксированная настройка скорости приемлемо работает для разных типов материалов.
Шаг зубьев влияет на образование стружки больше, чем часто ожидают покупатели
Более грубый шаг зубьев, как правило, лучше подходит для резки алюминия, чем более мелкий шаг, обычно используемый для резки стали, поскольку из алюминия образуется более длинная и непрерывная стружка, которой требуется достаточное пространство в пищеводе, чтобы очистить ее, не забивая лезвие. Шаг полотна ленточной пилы , выбранный для стали, может накапливать алюминиевую стружку во время продолжительной резки, что повышает температуру резки и может оставить следы на готовой поверхности. Разработчики продукции, работающие над конфигурациями ленточных пил для цехов, работающих со смешанными материалами, часто учитывают это, рекомендуя замену полотна при смене материала, а не ожидая, что одно полотно будет одинаково хорошо работать с обоими.
Вертикальные и высокоскоростные конфигурации подходят для различных применений алюминия.
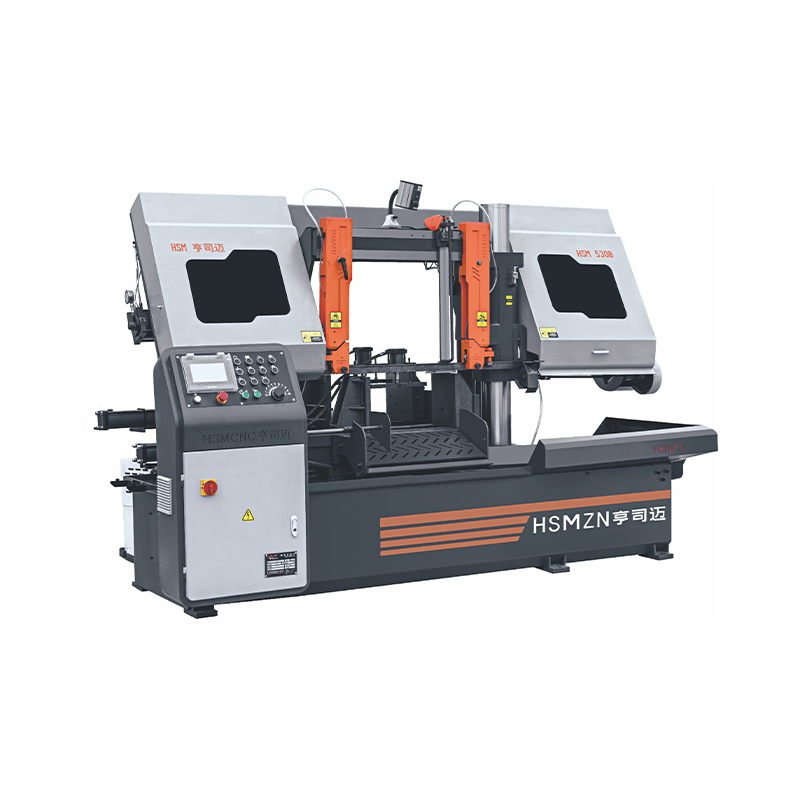
Вертикальная ленточная пила обрабатывает алюминиевые заготовки неправильной или контурной формы с большей гибкостью, чем горизонтальная конфигурация, поскольку вертикальная ориентация позволяет оператору направлять заготовку через полотно для нелинейных распилов. Для сравнения, высокоскоростная ленточная пила подходит для прямой резки больших объемов алюминиевых прутков, труб или экструзионных заготовок, где производительность важнее, чем гибкость траектории резки. Производственные цеха, использующие смешанные линии по производству алюминия с ленточнопильным оборудованием для резки алюминия иногда поддерживают обе конфигурации вместо того, чтобы пытаться обеспечить нерегулярную и крупномасштабную прямую резку с помощью одного типа станка.
СОЖ и смазка должны меняться при изменении материала
Для резки цветных металлов по алюминию обычно требуется другой состав охлаждающей жидкости, чем для обработки стали, отчасти потому, что алюминий может реагировать с определенным химическим составом охлаждающей жидкости таким образом, что на готовой поверхности остаются следы или обесцвечивание. Оборудование с гибкими системами подачи СОЖ дает операторам возможность регулировать скорость потока и рецептуру при переключении между операциями резки цветных металлов и производством черных металлов на одной линии. Эта гибкость имеет большее значение для цехов, использующих ленточные пилы для резки алюминия, которые не используют специальное оборудование для обработки только алюминия или только стали, поскольку один станок, обрабатывающий оба типа материалов, выигрывает от подачи СОЖ, которую можно регулировать, а не фиксировать на одной настройке.
Жесткость рамы по-прежнему имеет значение даже при использовании более мягкого материала
Более низкое сопротивление резанию алюминия не устраняет необходимости в жесткой раме пилы, поскольку отклонение полотна во время резки влияет на качество отделки и точность размеров независимо от того, насколько легко режется материал. Ленточнопильное оборудование для резки алюминия, построенное на структурно стабильной раме, обеспечивает более стабильное отслеживание лезвия на протяжении всего производственного цикла, что важно для цехов, производящих детали с жесткими требованиями к допускам, даже если сам материал режется с меньшим сопротивлением, чем сталь.
Производственный опыт выбора оборудования
Компания Zhejiang Hengsimai Intelligent Machinery Co., Ltd. занимается проектированием и производством ленточных пил более 35 лет, управляя производством циркулярных пил, полуавтоматических, ЧПУ, вертикальных и высокоскоростных ленточных пил на предприятии площадью 30 000 квадратных метров. Этот ассортимент позволяет компании поддерживать OEM-партнеров и запросы на нестандартное оборудование, когда покупатель Ленточнопильное оборудование для резки алюминия необходимо обрабатывать производство алюминия, стали или смешанных материалов, не останавливаясь на одной конфигурации общего назначения. Согласование скорости полотна, шага зубьев и подачи СОЖ к конкретному разрезаемому материалу остается основной частью того, как ленточнопильное оборудование подбирается для производства алюминия, независимо от того, работает ли это оборудование как отдельная линия по производству алюминия или параллельно с операциями резки стали на том же предприятии.


 +86-13905781129 (wechat) / +86-18767832868
 +86-0578-3559058
