

 中文简体
 English
 русский
 عربى


Длинные прутки и тяжелые конструкционные профили не режутся так, как короткая заготовка на циркулярной пиле. А горизонтальная ленточная пила для промышленности основан на этом различии: тонкое непрерывное лезвие движется через материал, который удерживается горизонтально и подается вперед, а не вращающийся диск, погружающийся сквозь зажатую секцию.
Почему для длинных заготовок нужна другая геометрия подачи
Циркулярная пила режет, протыкая жесткий диск через материал, удерживаемый в фиксированном положении, что хорошо подходит для более коротких отрезков прутков и труб, но становится труднее управляться по мере увеличения длины и веса заготовки. Вместо этого горизонтальная ленточная пила для промышленности вместо этого опускает непрерывную петлю полотна по материалу, поддерживаемому по всей его длине, по-разному распределяя нагрузку и уменьшая отклонение, которое может вызвать длинная заготовка без опоры при погружном резе. Это одна из причин, почему горизонтальные ленточные пилы являются более распространенным выбором для обработки конструкционных профилей, тяжелых прутков и производственных партий смешанной длины.
Зажим и подача выполняют большую часть работы по точности.
Точность резки на горизонтальной ленточной пиле для промышленности зависит не столько от самого полотна, сколько от того, насколько равномерно удерживается и продвигается материал. Гидравлические тиски в сочетании с гидравлической системой подачи удерживают заготовку от смещения во время резки, а цифровые системы установки длины, часто регулируемые с шагом до десятой доли миллиметра, контролируют, насколько далеко продвигается материал между резами. Поскольку лезвие удаляет только узкий пропил по сравнению с профилем зуба круглого полотна, небольшие несоответствия зажима проявляются на готовой длине реза быстрее, чем при более грубом методе резки.
Скорость и наведение отвала при постоянной нагрузке
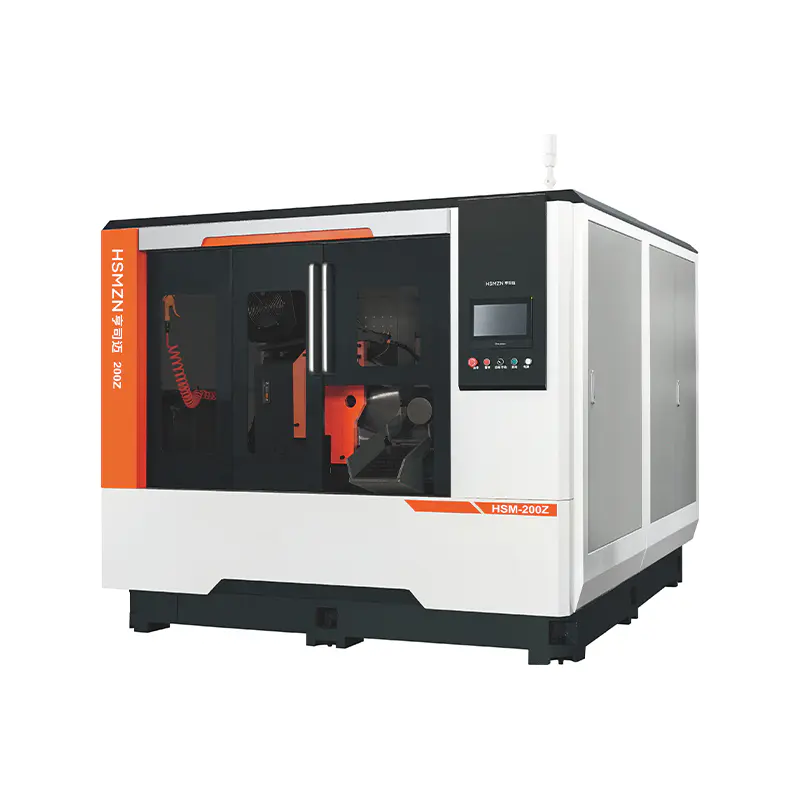
В отличие от дискового полотна, которое кратковременно зацепляет материал за один оборот, лента на горизонтальной ленточной пиле для промышленности остается в постоянном контакте с заготовкой на протяжении всей длины реза, что делает контроль скорости полотна и качество направляющих более важными для срока службы инструмента. Автоматические системы контроля скорости полотна помогают поддерживать условия резания, соответствующие разрезаемому материалу, а твердосплавные направляющие и подшипники поддерживают полотно в поперечном направлении, уменьшая его отклонения при длительной резке. Переменная скорость лезвия, если таковая имеется, позволяет по-разному настраивать один и тот же станок для более мягких сплавов по сравнению с более твердыми инструментальными и литейными сталями, вместо того, чтобы использовать одну фиксированную скорость для всех типов материалов.
Жесткость рамы при тяжелом или широком прикладе
В агрегатах этой категории большей производительности обычно используется двухколонная портальная конструкция, а не однорычажная рама, благодаря которой режущая нагрузка распределяется между двумя опорами, чтобы уменьшить изгиб при работе с более широкими поперечными сечениями. Поверхности станины обычно обрабатываются для обеспечения износостойкости, поскольку повторяющийся контакт с тяжелой заготовкой, скользящей в нужное положение, может постепенно влиять на плоскостность поверхности, а изношенная поверхность станины в конечном итоге проявляется в виде нестабильной прямоугольности среза, даже если лезвие и системы зажима работают правильно. Именно эта структурная жесткость в конечном итоге позволяет горизонтальному ленточнопильному станку для промышленности сохранять допуск в течение всей смены резки тяжелых профилей, а не только на нескольких заготовках, снятых с линии.
Где конфигурация меняется без изменения базовой компоновки
В рамках этой общей конструкции горизонтальный ленточнопильный станок для промышленности обычно предлагается в диапазоне от полуавтоматического до полностью автоматического, с сервоприводным контролем скорости полотна и автоматическим установлением последовательности циклов, поскольку объем производства оправдывает дополнительную сложность управления. Основная рама, геометрия зажима и подачи остаются в основном одинаковыми на всех этих уровнях — меняется лишь то, какая часть цикла резки выполняется без вмешательства оператора между резами.
Что обычно сравнивают покупатели
Для металлообрабатывающих компаний и интеграторов оборудования, выбирающих эту категорию, полезными критериями сравнения являются ширина резки и поперечное сечение материала, приращение длины подачи и повторяемость, тип системы зажима (механическая или гидравлическая), а также является ли переменная скорость полотна стандартной или дополнительной для предполагаемого смешивания материалов. Покупатели, занимающиеся смешанным производством, также могут сравнить, насколько быстро данная машина переключается между типами материалов, поскольку горизонтальная ленточная пила для промышленности который требует обширной перезагрузки между заданиями, может свести на нет прирост точности, который он обеспечивает за один прогон. Компания Zhejiang Hengsimai Intelligent Machinery Co., Ltd., работающая в округе Цзиньюнь в провинции Чжэцзян, производит модели горизонтальных ленточных пил в этом диапазоне конфигураций как часть своей более широкой линейки пильного оборудования.


 +86-13905781129 (wechat) / +86-18767832868
 +86-0578-3559058
